CAVI2COAT 雕刻辊和多种多辊筒涂层工艺
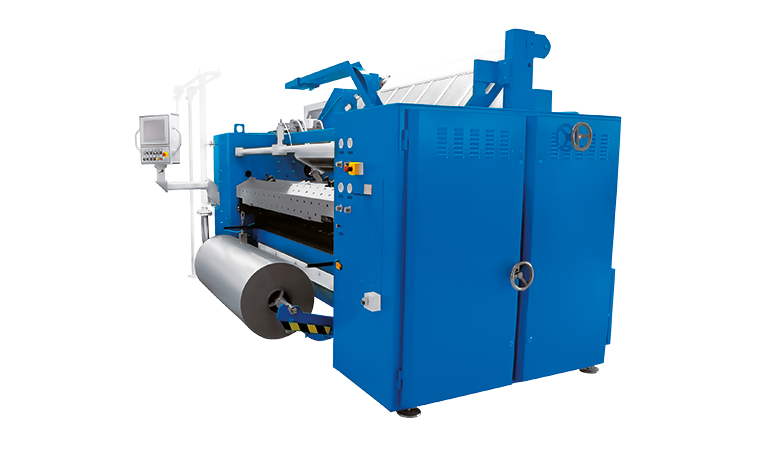
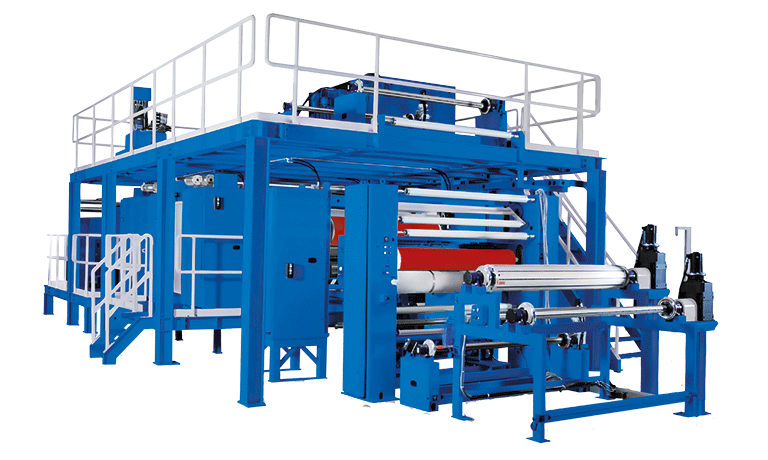
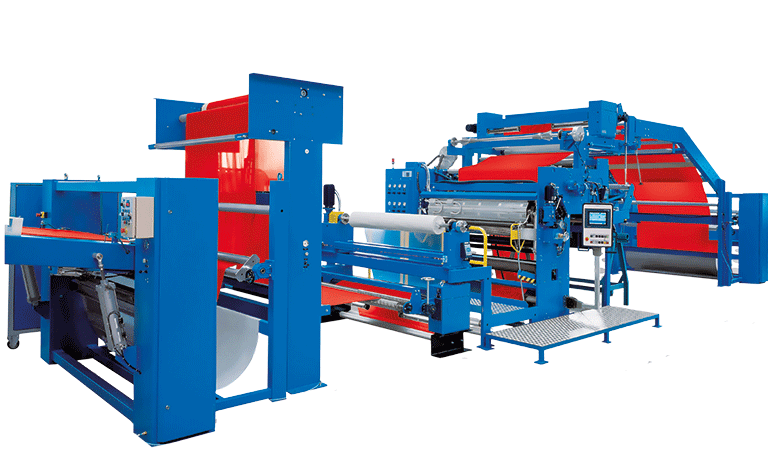
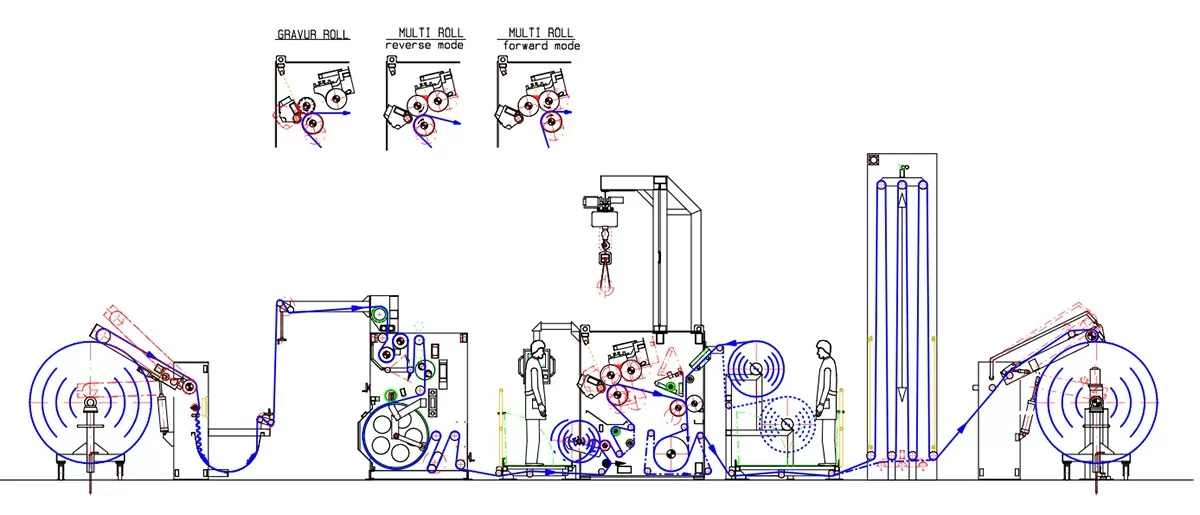
CAVI2COAT设备可使用雕刻辊及多种多辊筒涂层工艺。雕刻辊和多辊筒均已预装到位,操作人员可轻松实现点涂与满涂工艺的转换。在雕刻辊涂层模式下,熔融粘合物存储在雕刻辊的胶槽内,该模式下雕刻辊的网穴凹点被粘合物填满。在多辊筒模式下,熔融粘合物则夹在两个硬质加热辊筒之间。
CAVI2COAT设备可使用雕刻辊和多种多辊筒涂层工艺。雕刻辊和多辊筒均已预装到位,操作人员可以轻松实现点涂和满涂工艺的转换。
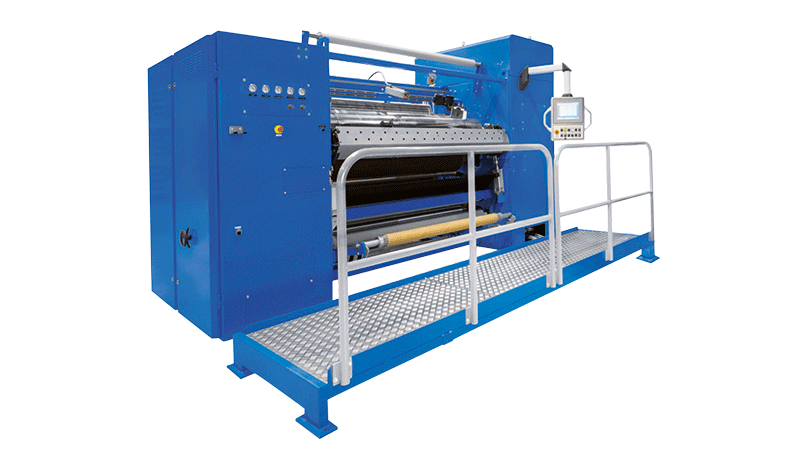
CAVI2COAT设备可使用雕刻辊及多种多辊筒涂层工艺。雕刻辊和多辊筒均已预装到位,操作人员可轻松实现点涂与满涂工艺的转换。在雕刻辊涂层模式下,熔融粘合物存储在雕刻辊的胶槽内,该模式下雕刻辊的网穴凹点被粘合物填满。在多辊筒模式下,熔融粘合物则夹在两个硬质加热辊筒之间。
雕刻辊模式: 熔融粘合物在塑化状态下被送入涂头,由雕刻辊带起,空白处由刮刀刮除,凹点内的粘合物转移至支撑辊上的基材表面。
多辊筒模式:粘合物涂层到织物的方式有三种:与织物运行方向相同(直涂)、与之相反方向(逆涂)或浸渍方式(双面同时涂层)。所有方式均可实现满涂工艺。直涂和逆涂均可将粘合物涂在基材单面上,前者适合大涂胶量的工艺,后者适合高精度涂层的工艺。
另外一种应用方式是将基材穿过涂层辊和给料辊之间的缝隙。使基材浸入粘合物中,从而达到双面涂层的目的。
幅宽:1200-2600 毫米
车速:最高 80米/分钟
粘合物:热塑胶,反应性PUR热熔胶
涂布重量: 3~80克/平米(雕刻辊) 10~500克/平米(满涂)
基材:梭织物、针织物、无纺布、薄膜、海绵